 18098202086

在现代啤酒酿造行业,生产自动化和智能化已成为提升品质和效率的重要手段。从糖化、发酵、过滤到灌装,每一个环节都需要精准的过程控制,以保证产品的一致性。森特奈电子的IO-Link智能传感器系列,包括温度、压力、流量传感器及IO-Link主站,可实现数据实时采集、远程监测和智能调节,助力啤酒生产企业构建高效、可靠的自动化生产体系。
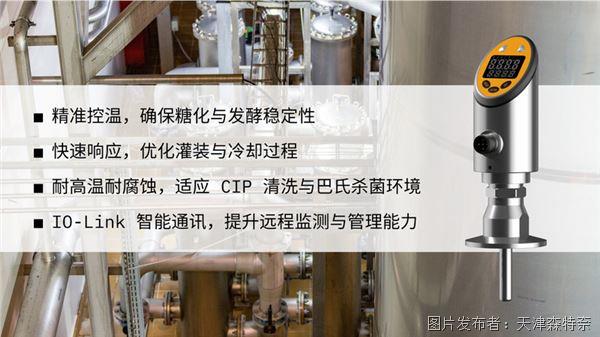
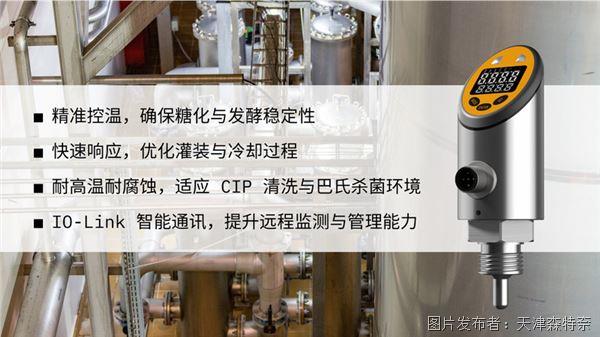
温度控制是影响啤酒口感和品质的关键因素,尤其是在糖化、发酵和CIP(就地清洗)过程中,温度的微小波动都会影响最终的产品质量。森特奈 IO-Link温度传感器 具备高精度测量能力,并支持远程参数调整,实现智能温度管理。
1. 糖化温度控制:糖化过程中,酶的活性高度依赖温度,精准温控可优化麦芽糖转化,提高啤酒风味稳定性。
2. 发酵温度监测:酵母在发酵罐内对温度变化极为敏感,温度传感器可确保最佳发酵环境,使酒体更醇厚。
3. 巴氏杀菌:巴氏杀菌过程要求精确的温度控制,以保证杀菌效果,同时保留啤酒的口感和营养成分。
4. CIP清洗温度监控:清洗过程中,温度不足会影响清洗效果,温度过高可能损坏设备。传感器可确保清洗液维持在理想温度范围内。
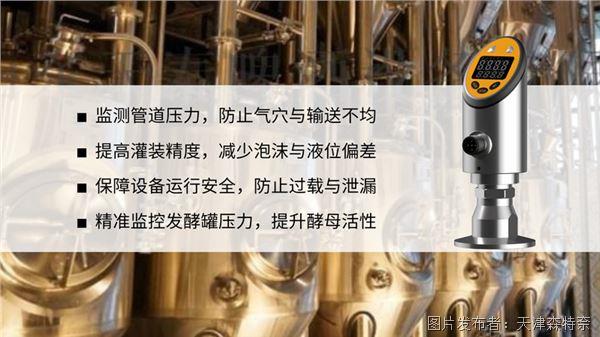
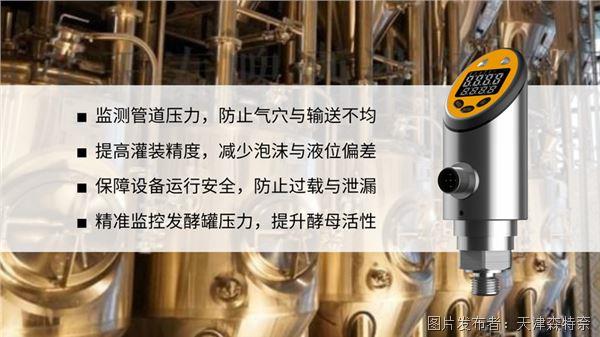
在啤酒生产的不同阶段,压力的稳定性至关重要,尤其是在发酵罐、灌装管道和CIP清洗系统中,精准的压力监控能够优化生产效率,防止因压力异常导致的工艺失控。森特奈 IO-Link压力传感器 可实时监测压力数据,确保系统稳定运行。
1. 发酵罐气体压力监测:防止罐体因压力过高导致爆裂或发酵不充分影响酒体质量。
2. 管道压力稳定:管道压力波动可能导致流量异常,影响原料输送或灌装精准度,压力传感器可精准调节压力,提升生产稳定性。
3. CIP清洗压力监测:清洗过程的水压必须保持稳定,以保证罐体和管道的彻底清洁,避免残留污染。
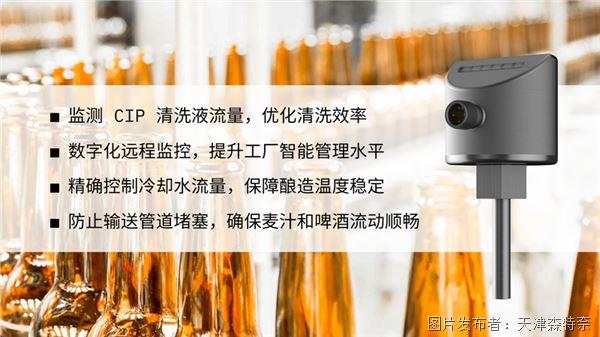
流量控制在啤酒生产中同样至关重要,冷却水、清洗液等都需要精准控制流量,以保证生产过程的稳定性和节约资源。森特奈的流量传感器 采用热导式或涡街原理,可精准测量液体流乐竞·网站,乐竞科技有限公司,乐竞官网入口速,并通过IO-Link接口实现实时监测和远程调整。
1. 麦汁输送监控:流量传感器确保糖化后的麦汁按设定流量输送至发酵罐,避免流量波动影响发酵质量。
2. 冷却水流量管理:冷却系统需要精确控制水流,以防止温度过高或冷却不足导致酿造效率降低。
3. CIP清洗流量检测:清洗过程的流量必须严格控制,以确保足够的清洗液覆盖所有管道和罐体表面,同时优化清洗液使用量,减少浪费。
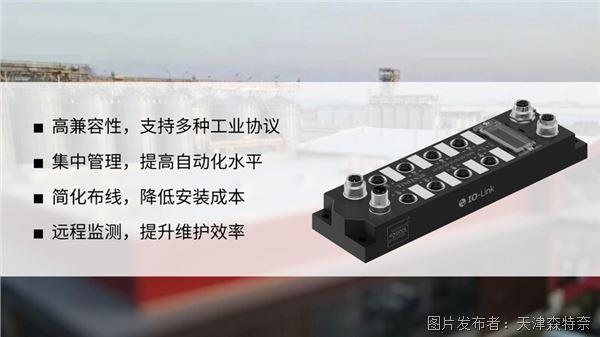
IO-Link主站是智能传感器与工业控制系统之间的桥梁,它可以整合多个IO-Link传感器的数据,实现远程控制和自动化管理。森特奈 IO-Link主站 采用工业以太网接口,支持与PLC、SCADA系统无缝对接,构建智能工厂数据平台。
1. 生产过程数据采集:实时采集并传输温度、压力、流量等关键参数,实现精确控制和数据分析。
2. CIP清洗过程优化:清洗系统的温度、流量、压力数据均可通过IO-Link主站统一管理,优化清洗流程,提高清洗效率。
3. 远程维护与诊断:传感器的运行状态、异常报警等信息可通过IO-Link主站远程监测,减少人工干预,提高生产线稳定性。
在啤酒生产线中,温度、压力、流量的精准控制是保证产品质量的核心要素。森特奈的IO-Link智能传感器系列,包括温度、压力、流量传感器及IO-Link主站,不仅能够提供高精度的实时监测,还能通过IO-Link技术实现远程管理和智能化控制,助力工厂提升自动化水平,优化生产流程。